Распил ЛДСП: правила точной разметки, выбора пилы и безопасности работ
Качество деталей из ламинированной древесно-стружечной плиты во многом определяется тем, насколько правильно выполнено раскраивание. Ошибки на этом этапе приводят к сколам на кромке, расхождению размеров, проблемам при присадке и сборке, а также к перерасходу материала.
Чтобы получить аккуратный рез и стабильную геометрию, важно соблюдать требования к подготовке, инструменту, режимам резания и контролю размеров. Ниже приведены практические правила, которые помогают обеспечить предсказуемый результат как в мастерской, так и при заказе услуги на производстве.
Инструмент, режимы резания и контроль качества
Аккуратность реза по ламинированному слою напрямую зависит от остроты и типа диска, настройки оборудования и правильной последовательности операций. В большинстве случаев ключевыми причинами дефектов становятся тупой инструмент, завышенная скорость подачи или неверная поддержка заготовки.
Выбор диска и настройка оборудования
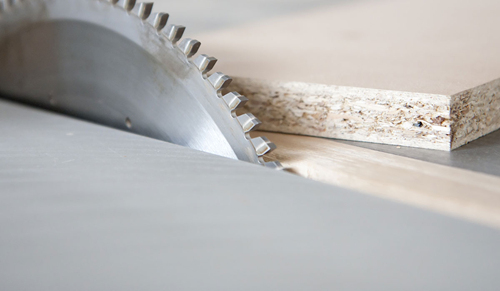
Для распила ЛДСП важен диск с подходящей геометрией зуба и достаточным количеством зубьев: он уменьшает вырывание ламинированного слоя и делает кромку более «чистой». Если используется форматно-раскроечный станок, преимущество дает предварительный подрез: он формирует аккуратную линию по покрытию до основного реза.
- Острота диска важнее «универсальности»: затупление заметно по увеличению сколов и росту нагрева.
- Вылет диска выбирайте разумно: чрезмерный вылет усиливает выкрашивание, слишком малый может ухудшить чистоту.
- Параллельность упоров и отсутствие люфтов критичны для стабильной геометрии деталей.
Техника реза и предотвращение сколов
При отсутствии подрезного узла применяют приемы, снижающие риск сколов: корректная ориентация лицевой стороны относительно направления реза, использование качественной направляющей, стабильная подача без рывков. При необходимости допускается предварительная разметка с подрезкой покрытия по линии реза, чтобы уменьшить вырывание ламинации.
Если выполняется распил лдсп в условиях мастерской, особенно важно исключить вибрации: лист фиксируют, используют ровную опорную поверхность и направляющую, а подачу ведут равномерно, без остановок на входе и выходе диска.
Контроль размеров, допуски и приемка деталей
После раскроя каждую партию деталей проверяют по длине, ширине, диагоналям и качеству кромки. Даже при точном оборудовании возможны отклонения из-за человеческого фактора, внутреннего напряжения материала и неправильной поддержки листа.
Готовые детали рекомендуется маркировать сразу после реза, чтобы исключить путаницу при кромковании и присадке. При хранении укладывайте элементы на ровную основу, защищайте лицевые поверхности прокладками и не допускайте точечных нагрузок на край – это сохраняет геометрию и качество покрытия до сборки.
Выбор диска и настройка скорости для чистого реза без сколов
Чистый распил ЛДСП без сколов зависит прежде всего от правильного диска и согласованной настройки оборотов/подачи. Даже точная разметка и надежная фиксация листа не компенсируют неправильную геометрию зуба или несоответствие режимов резания.
Задача – получить стабильный рез с минимальным вырывом ламинации на входе и выходе зуба: для этого подбирают диск под ЛДСП, контролируют биение и задают такие обороты и подачу, при которых диск режет, а не «рвет» кромку.
Диск и режимы резания: что проверить перед распилом
Диск для ЛДСП должен быть рассчитан на ламинированные плиты и давать мелкий чистый зуб. Практически это означает повышенное число зубьев и твердосплавные напайки, а также аккуратную заточку.
- Количество зубьев: чем больше зубьев, тем чище кромка (обычно выбирают мелкий зуб и высокий «шаг» качества, а не скорости).
- Геометрия зуба: предпочтительнее профили, ориентированные на чистовой рез (мелкий зуб, «чистовая» заточка); грубый зуб чаще дает сколы.
- Толщина пропила: слишком толстый пропил повышает нагрузку и риск вибраций; слишком тонкий при нестабильной настройке может «вести» диск – важна совместимость с инструментом.
- Состояние диска: затупление, подгоревшие участки, смола, микросколы на напайках резко увеличивают вырывы ламинации.
- Биение: проверьте посадку, фланцы, чистоту прижимных поверхностей – биение почти всегда превращается в сколы и «рваную» кромку.
Настройка скорости – это баланс оборотов и подачи. При слишком высокой подаче диск не успевает аккуратно срезать ламинацию, при слишком низкой подаче и/или чрезмерных оборотах возрастает трение, перегрев и риск подпалин, а кромка становится «лохматой».
- Выберите диапазон оборотов, рекомендованный для диска и материала (ориентируйтесь на паспорт диска/инструмента).
- Настройте подачу так, чтобы рез был ровным по звуку и усилию: без рывков, без заметного падения оборотов и без «полировки» кромки.
- Контролируйте перегрев: запах, потемнение и подпалины – признак неправильного режима (обычно слишком медленная подача при высоких оборотах или тупой диск).
- Выставьте высоту выхода зуба: диск не должен слишком высоко выступать над плитой; умеренный выход уменьшает вырывы и делает рез стабильнее.
- Сделайте пробный рез на обрезке ЛДСП и оцените обе стороны кромки; при сколах корректируйте сначала подачу, затем обороты, и только потом меняйте диск.
Итог: для чистого распила ЛДСП без сколов нужен исправный «чистовой» диск под ламинированные материалы, минимальные вибрации и правильно согласованные обороты с подачей. Если кромка скалывается – чаще всего причина в тупом/неподходящем диске, биении или неверном режиме: начните с проверки диска и посадки, затем отладьте подачу и обороты на пробном резе, добиваясь стабильного ровного реза без перегрева.


Оставить комментарий