Токарная обработка с ЧПУ: правила настройки станка и советы по безопасности
Токарная обработка с ЧПУ – это способ получения точных цилиндрических и фасонных деталей за счет управляемого движения инструмента и заготовки по заранее заданной программе. Технология подходит как для единичных прототипов, так и для серийного производства, обеспечивая повторяемость размеров и стабильное качество поверхности.
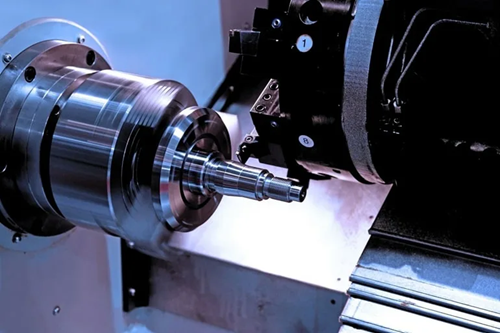
Чтобы результат соответствовал чертежу, важно учитывать не только возможности станка, но и свойства материала, геометрию резца, режимы резания и базирование детали. Ниже приведены практические правила и советы, которые помогают снизить брак, увеличить ресурс инструмента и ускорить выпуск деталей.
Практические советы по режимам, инструменту и контролю
Настройка режимов влияет на стойкость инструмента и чистоту поверхности. Слишком высокая скорость может привести к перегреву и ускоренному износу, а слишком малая – к наросту на режущей кромке и ухудшению качества. Подбирайте подачу так, чтобы стружка была стабильной, а резание – непрерывным.
- Сначала подберите режим для черновой обработки с запасом по мощности и жесткости.
- Отдельно настройте чистовую операцию: меньшая глубина, стабильная подача, контроль вибраций.
- При появлении «волны» или писка уменьшите вылет, измените подачу или скорость, проверьте зажим.
Инструмент и стружколом: как избежать проблем
Выбирайте пластину под материал и операцию: для черновых проходов – более прочные геометрии, для чистовых – острые кромки и положительные передние углы. Учитывайте радиус при вершине: большой радиус повышает стойкость, но может увеличить силы резания и вызвать вибрации на нежестких установах.
Охлаждение и подача СОЖ
СОЖ важна для отвода тепла и контроля стружки, но ее эффективность зависит от подачи. Направляйте струю в зону резания, следите за чистотой фильтрации и концентрацией. В некоторых случаях (например, при склонности к термошоку) режим «сухо» или минимальная смазка могут быть предпочтительнее – решение принимают исходя из материала и инструмента.
Контроль размеров и корректировки в процессе
Даже при стабильной программе размеры могут «уплывать» из-за нагрева, износа пластины и смены партии материала. Введите контрольные точки: после черновой – проверка базовых диаметров, после чистовой – финальный контроль посадок и шероховатости. При необходимости применяйте коррекцию по износу и фиксируйте изменения, чтобы повторяемость сохранялась от партии к партии.
Больше про металлообработку на https://moskva.conturobrabotki.ru/ можно узнать, сравнивая подходы к инструменту, режимам и контролю качества для разных материалов и типов деталей.
Заключение: ключевые правила и советы по токарной обработке с ЧПУ
Токарная обработка с ЧПУ даёт стабильную точность и повторяемость, но результат напрямую зависит от дисциплины процесса: корректной подготовки программы, грамотного выбора инструмента и режимов резания, а также контроля базирования и состояния оборудования.
Если выстроить работу как последовательность проверяемых шагов – от анализа чертежа до финального контроля – снижаются риски брака, повышается стойкость инструмента и сокращается время на переналадку, а качество деталей становится прогнозируемым.
Итоговый чек?лист
- Проверяйте исходные данные: материал, допуски, требования к шероховатости, базы и критические размеры; фиксируйте их в техпроцессе.
- Закладывайте технологичность: избегайте чрезмерно тонких стенок и неустойчивых вылетов; при необходимости добавляйте технологические пояски и припуски.
- Выбирайте инструмент осознанно: геометрия пластины, радиус вершины, марка сплава и покрытие должны соответствовать материалу и характеру операции (черновая/чистовая/канавки/отрезка/резьба).
- Назначайте режимы резания по приоритетам: сначала безопасность и устойчивость, затем производительность; следите за подачей на оборот, глубиной резания и ограничениями по мощности/жёсткости.
- Снижайте вибрации: минимизируйте вылет, используйте жёсткие державки, корректируйте радиус вершины и подачу, контролируйте состояние подшипников и зажима.
- Обеспечивайте надёжное базирование и зажим: чистые кулачки, корректная настройка патрона/цанги, минимальное биение; учитывайте деформации тонкостенных деталей.
- Думайте о стружке и охлаждении: стабильный отвод стружки, правильная СОЖ/подача воздуха; предотвращайте наматывание и повторный рез.
- Встраивайте контроль в процесс: пробная деталь, контроль первого изделия, межоперационные замеры, фиксация коррекций; используйте компенсации износа инструмента.
- Соблюдайте безопасность: закрытые двери, исправные блокировки, корректные обороты для выбранного зажима, запрет на ручные вмешательства в зоне вращения.
- Сначала стабильность и качество, затем скорость.
- Каждое изменение – фиксируйте: инструмент, коррекции, режимы, результат измерений.
- Профилактика дешевле брака: чистка, проверка зажима и регламентный осмотр.

Оставить комментарий