
Аппараты для сварки оптоволокна: выбор по типам, характеристикам и задачам
Аппараты для сварки оптоволокна – ключевой инструмент при монтаже и обслуживании ВОЛС, влияющий на качество соединения, уровень потерь и стабильность линии.
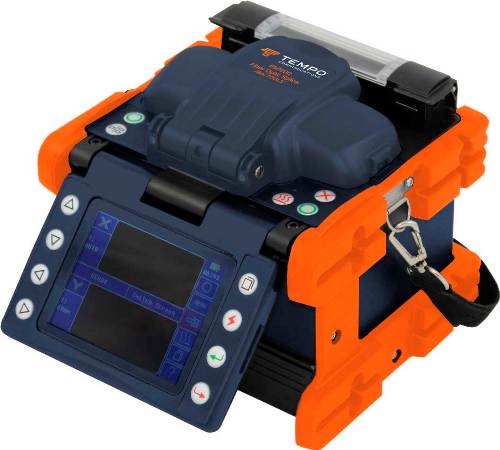 При выборе важно понимать, для каких задач нужен аппарат: городские сети, магистральные трассы, работы «в поле» или в условиях ограниченного пространства, а также какие типы волокна и кабеля предстоит соединять.
Обращайте внимание на точность выравнивания волокон, время сварки и термоусадки, устойчивость к пыли и влаге, ресурс электродов, удобство интерфейса и возможности диагностики. Немаловажны комплектность, наличие сервиса и расходных материалов, чтобы без простоев купить оборудование на Дэнител и быстро приступить к работе с прогнозируемым результатом.
Какие характеристики сварочного аппарата влияют на итоговые потери на стыке
Итоговые потери на стыке оптоволокна зависят не только от качества подготовки волокна, но и от того, насколько точно сам сварочный аппарат выравнивает, очищает и контролирует процесс дуги. Даже при одинаковом типе волокна разные модели могут давать разные результаты из?за отличий в оптике, механике позиционирования и алгоритмах управления сваркой.
На практике потери формируются из суммы микросмещений сердцевин, угловых ошибок, зазора между торцами и дефектов зоны расплава. Поэтому при выборе аппарата важно смотреть на те характеристики, которые напрямую уменьшают вероятность этих причин, а не только на заявленные «средние потери» в паспорте.
Ключевые параметры, которые определяют точность и повторяемость стыка
Способ выравнивания волокна – один из главных факторов. Аппараты с выравниванием по сердцевине (core alignment) обычно обеспечивают меньшие потери на одномодовом волокне, потому что ориентируются на реальное положение сердцевины, а не только на геометрию оболочки. При выравнивании по оболочке (cladding alignment) повышается риск небольшого смещения сердцевин, особенно если волокно имеет овальность или неоднородности.
Качество оптической системы и обработки изображения влияет на то, насколько точно аппарат «видит» торцы и оценивает геометрию: перпендикулярность скола, наличие сколов/задиров, величину зазора, угловое смещение. Чем выше разрешение, контраст и стабильнее автофокус/калибровка, тем точнее аппарат определяет ошибки и тем меньше вероятность «скрытых» дефектов, которые потом превращаются в дополнительные потери.
Стабильность дуги и алгоритмы управления определяют качество зоны расплава. Важны точная регулировка тока/времени, автоматическая подстройка под тип волокна, компенсация внешних условий (температура, давление, загрязнение электродов), а также повторяемость дуги от сварки к сварке. Если дуга нестабильна, зона расплава может получиться с микродефектами, вызывающими рассеяние и рост потерь.
Механика зажимов и приводов позиционирования отвечает за микроподвижки в момент сведения и в ходе сварки. Жесткость конструкции, точность шаговых/пьезоприводов, состояние V?канавок/держателей, качество прижимов и отсутствие люфтов уменьшают вероятность того, что волокно «уедет» на доли микрона – а этого уже достаточно, чтобы увеличить затухание на стыке, особенно на одномоде.
- Точность контроля зазора: минимальный и стабильно выдерживаемый gap снижает неоднородности зоны расплава.
- Оценка скола: чем строже и точнее критерии по углу/качеству торца, тем меньше сварок с повышенными потерями.
- Система автоматической калибровки: помогает удерживать результат при смене электродов, износе и изменении условий.
Параметры, которые косвенно влияют на потери через качество подготовки и контроль
Интеграция с отрезателем и термоусадкой сама по себе не «уменьшает потери», но влияет на повторяемость процесса: удобство укладки, стабильность положения волокна, минимизация касаний торца и загрязнений. Чем меньше лишних манипуляций и переносов волокна между этапами, тем ниже риск микрозагрязнений и микросколов, которые дают рост потерь.
Диагностика и критерии приемки важны для отбраковки проблемных сварок. Полезны функции оценки потерь, контроля геометрии стыка, обнаружения пузырей/включений, предупреждения о загрязнении V?канавок или электродов. Хотя расчетная оценка потерь не заменяет измерения рефлектометром/измерителем мощности, она помогает стабильно держать качество и не оставлять «пограничные» стыки в линии.
- Стабильность результатов важнее разовой «минимальной» цифры: повторяемость снижает долю стыков с аномально высокими потерями.
- Чувствительность к загрязнениям: аппараты с хорошей диагностикой и удобной чисткой реже дают рост потерь из-за пыли и остатков покрытия.
- Гибкость программ сварки: корректные режимы под SM/MM, G.657, DS/NZDS и другие типы волокон уменьшают риск несоответствия энергии дуги и дефектов зоны расплава.

Оставить комментарий